Tipos de soldadura: TIG, MIG, electrodo y de punto, y cuándo usar cada una
Soldadura TIG, MIG, electrodo revestido y de punto: cómo funciona cada una, en qué se diferencian y cuál se usa en estructuras, remolques y muebles metálicos.
La soldadura TIG, la MIG, la de electrodo revestido y la de punto son los cuatro tipos de soldadura que más se ven en un taller metalmecánico. La TIG usa un electrodo de tungsteno que no se gasta y deja el cordón más fino y limpio, por eso es la preferida en acero inoxidable, aluminio y uniones a la vista. La MIG alimenta un alambre continuo protegido con gas y es la más rápida para producir estructuras de acero. El electrodo revestido es el más sencillo y aguanta el trabajo en campo. Y la de punto une láminas delgadas apretándolas y pasando corriente, sin material de aporte. Cuál conviene depende del metal, del espesor, del lugar donde se suelda y de si la unión va a quedar a la vista.
Abajo verás cómo funciona cada una, una tabla para compararlas y cuál se suele usar en exhibición.
Lo que tienen en común: un arco y una protección
Tres de los cuatro tipos son soldadura por arco. Una corriente salta entre el electrodo y la pieza y forma un arco tan caliente que funde el metal; las dos partes se mezclan en un charco que, al enfriarse, queda como una sola pieza. Ese charco tiene un enemigo: el aire, que lo contamina y lo llena de poros. Por eso cada proceso lo protege a su manera, con un gas, con un revestimiento que se quema o con las dos cosas.
La de punto es otra familia, la soldadura por resistencia: no hay arco y el calor sale de la resistencia del metal al paso de la corriente.
Soldadura MIG: la de producción
En la MIG la pistola empuja un alambre que sale de un carrete y hace de electrodo y de material de aporte al mismo tiempo. Por la misma boquilla sale un gas que cubre el charco.
- A favor: es rápida, el soldador no para a cambiar varilla y se aprende pronto a hacer cordones parejos. Sirve para tubo y lámina de acero en un rango amplio de espesores.
- En contra: el viento se lleva el gas y el cordón sale poroso, así que al aire libre se complica. Deja salpicaduras que hay que limpiar. Existe una variante con alambre tubular que trae su propio fundente y trabaja mejor afuera.
Soldadura TIG: la de precisión
La TIG usa un electrodo de tungsteno que no se funde. El arco calienta la pieza, el gas (casi siempre argón) protege y el soldador mete el material de aporte con la otra mano, varilla por varilla.
- A favor: el cordón queda angosto, limpio y sin salpicaduras. Controla muy bien el calor, por eso funciona en lámina delgada, en acero inoxidable y en aluminio (este último con corriente alterna, que rompe la capa de óxido de la superficie).
- En contra: es lenta y exige un soldador con buena mano. La pieza tiene que estar muy limpia, sin grasa ni pintura.
Electrodo revestido: el todoterreno
Es la soldadura de varilla. El electrodo es una varilla metálica cubierta con un revestimiento que, al quemarse, produce gas protector y deja una capa de escoria sobre el cordón.
- A favor: el equipo es sencillo, no necesita cilindro de gas y el viento le afecta poco. Se usa en obra, reparaciones y perfiles gruesos.
- En contra: hay que picar la escoria después de cada pasada, el acabado es más rústico y en lámina delgada es fácil perforar la pieza.
Soldadura de punto: para lámina traslapada
Dos láminas superpuestas quedan prensadas entre dos electrodos de cobre. Pasa una corriente alta por un instante, el metal se funde en un punto entre las dos láminas y la presión lo consolida. No lleva gas ni aporte.
- A favor: es muy rápida, limpia y repetible. Es la manera de unir cajas, bandejas, gabinetes y carrocerías de lámina delgada.
- En contra: solo sirve para uniones traslapadas y deja una pequeña marca en cada punto, que se nota si esa cara queda expuesta.
Tabla comparativa de los tipos de soldadura
| Tipo | Cómo protege el charco | Velocidad | Acabado | Metales y espesores | Mejor para |
|---|---|---|---|---|---|
| MIG o MAG | Gas que sale por la boquilla | Alta | Bueno, con salpicaduras | Acero; rango amplio de espesores | Producción en taller, estructuras de tubo |
| TIG | Gas inerte | Baja | El más fino | Inoxidable, aluminio, acero; sobre todo delgados | Uniones a la vista, piezas finas |
| Electrodo revestido | Revestimiento que deja escoria | Media | Rústico | Acero; medianos y gruesos | Obra, reparaciones, perfiles pesados |
| De punto | Presión y corriente, sin gas | Muy alta | Marca de punto | Lámina delgada traslapada | Cajas, bandejas, gabinetes |
Cuál se suele usar en exhibición, remolques y muebles
Un mismo proyecto suele combinar varias. Lo usual es esto.
Estructuras de exhibición
Marcos de stand, bases de exhibidores y estructuras de góndolas se hacen en tubo y lámina de acero, muchas veces en serie. Ahí la MIG es la más común por velocidad. Cuando la unión queda a la vista del cliente, o la pieza es de acero inoxidable o aluminio, entra la TIG.
Chasis de remolques
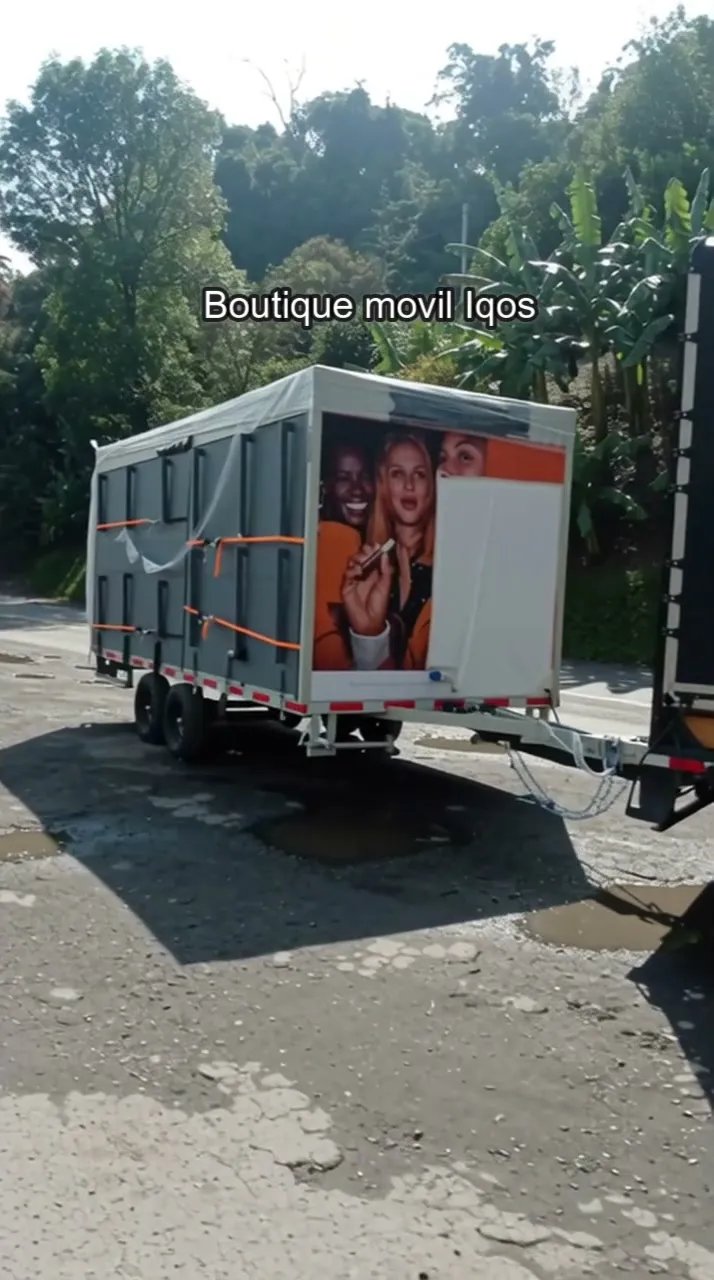
Un chasis trabaja con vibración, golpes y carga durante muchos kilómetros. Pide perfiles más gruesos y cordones con buena penetración, que se logran con MIG o con electrodo revestido según el espesor y la costumbre del taller. Aquí pesa más la preparación de las juntas, el orden en que se suelda para que el chasis no se tuerza y la revisión de cada cordón que el nombre del proceso. Un ejemplo es el chasis de la boutique móvil de IQOS, hecho en la planta de En Punto: un remolque que viaja cerrado y se abre como tienda completa, con tarima, escaleras y mostrador.
Muebles metálicos
En mobiliario comercial se mezcla: MIG para la estructura de tubo, punto para bandejas y cajones de lámina, y TIG donde hay acero inoxidable o donde la unión queda frente al cliente.
Del cordón a la pintura
Una soldadura bien hecha todavía no está lista para pintar. El acabado de los cordones define cómo se ve la pieza terminada:
- Limpiar. Se pica la escoria, se quitan las salpicaduras y se retiran los residuos. Lo que queda debajo de la pintura termina levantándola.
- Esmerilar lo que se ve. Los cordones a la vista se suavizan para que la unión desaparezca bajo el acabado. En uniones que cargan, el cordón se empareja pero no se rebaja hasta desaparecer: el cordón es la unión.
- Revisar poros. Un poro pequeño se ve enorme bajo una pintura brillante.
- Desengrasar y preparar. Sin grasa ni óxido, y con el fondo adecuado, la pintura industrial se adhiere y dura.
Si la pieza es de lámina galvanizada, la soldadura quema el zinc en la zona del cordón. Hay que trabajar con buena ventilación y después reponer la protección en esa franja.
Defectos que se ven a simple vista
- Porosidad: huecos en el cordón por falta de protección o por suciedad.
- Socavado: una canal en el borde del cordón que debilita la pieza.
- Falta de fusión: el cordón queda montado encima, sin unirse al metal base.
- Deformación: la lámina se ondula o el marco se tuerce por exceso de calor.
Cómo se trabaja en la planta
En Grupo En Punto la metalmecánica hace estructuras, mobiliario metálico y chasis para unidades móviles en la misma planta de Bogotá donde se pintan, se iluminan y se arman. La pieza no pasa por un tercero entre la soldadura y la pintura, y se arma completa en un montaje de prueba antes de salir, así los ajustes se hacen en el taller y no en el sitio.
Preguntas frecuentes
¿Qué diferencia hay entre soldadura MIG y MAG?
Las dos usan alambre continuo. La MIG protege el charco con gas inerte, como el argón, y la MAG con gas activo, como dióxido de carbono o mezclas con argón, que es lo habitual en acero al carbono. En el taller a las dos se les suele decir MIG.
¿Qué soldadura es mejor para lámina delgada?
La TIG, porque controla mejor el calor y es más difícil perforar la lámina. Si las láminas van traslapadas, la de punto es más rápida. El electrodo revestido es la menos indicada para espesores delgados.
¿Se puede soldar acero inoxidable con MIG?
Sí, con alambre y gas apropiados para inoxidable. Cuando la unión va a quedar a la vista y se busca un cordón fino y limpio, se prefiere la TIG.
¿Por qué la soldadura TIG es más costosa?
Porque es más lenta, exige un soldador con más experiencia y una preparación más cuidadosa de la pieza. La diferencia se paga sobre todo en tiempo de mano de obra.